Van thermische engineering tot vrachtwagencarrosserieën in de mijnbouw: waarom we lasscheuren oplossen door middel van spanningsbeheersing
Wanneer de carrosserie van een zware mijndumper kapot gaat, begint de scheur zelden in het midden van een stalen plaat. Het begint bij de lasnaad, met name in de door hitte beïnvloede zone.
Dat is geen mijnbouwprobleem. Dat is een metallurgisch probleem.
En het is het probleem dat we al meer dan tien jaar oplossen – niet in de mijnbouw, maar in productielijnen voor loodoxide, waar stress bij hoge temperaturen en veranderingen in de kristallijne structuur dagelijkse technische realiteiten zijn.
De over het hoofd geziene oorzaak
De meeste structurele storingen in de carrosserieën van mijnbouwvrachtwagens worden toegeschreven aan overbelasting of ruige transportwegen. Maar onze analyse van veldfouten vertelt een ander verhaal:de scheur begint op de HAZ, niet op het punt van de maximale mechanische belasting.
Dit is geen gok. Het komt voort uit jarenlang thermisch technisch werk: het ontwerpen van apparatuur die dag in dag uit bestand is tegen stresscycli bij hoge temperaturen.
We zijn niet begonnen als fabrikant van mijnbouwapparatuur. Maar we begrijpen wat er met staal gebeurt onder hitte en stress. En dat inzicht bepaalt nu hoe we bouwenzware mijnbouwdumpercarrosserieën.
Eén productlijn: vrachtwagencarrosserieën van de klasse 50–100 ton
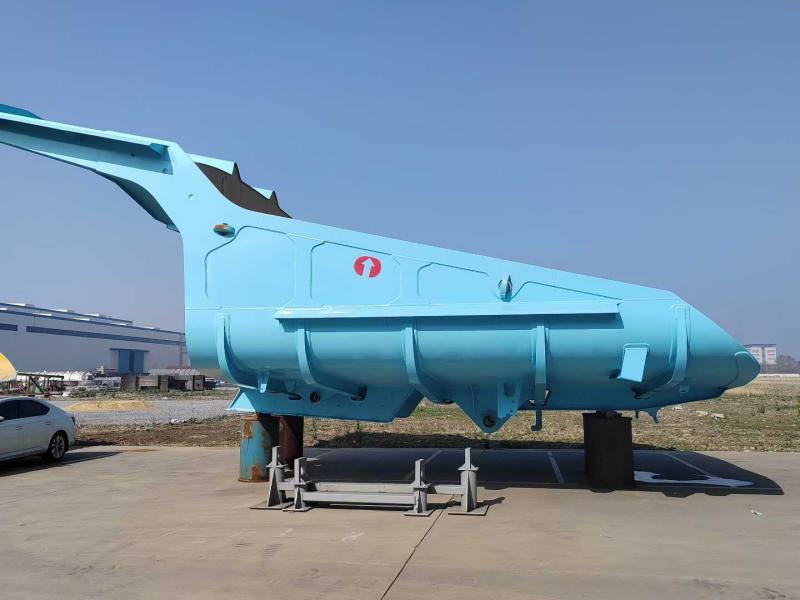
Momenteel vervaardigen wij zware mijnbouwdumpercarrosserieën voorMijnbouwvrachtwagens met mechanische aandrijving van 50 ton tot 100 ton, voor grote chassisplatforms, waaronder Caterpillar, Komatsu, BelAZ en XCMG.
Belangrijkste specificaties:
- Vloerplaat: 16–20 mm NM450 + 10 mm slijtlaag
- Zijplaat: 10–12 mm NM400
- Capaciteit op hoop (SAE 2:1): 35–45 kubieke meter
- Laadhoogte: geoptimaliseerd voor een hydraulische valhoogte van 5–6 m
In tegenstelling tot traditionele rechthoekige lichamen met platte bodem, maakt ons ontwerp gebruik van eenpoortloos, schepvormig profielmet een continu gebogen vloer.
Waarom? Omdat conventionele vlakke vloeren behouden blijven3–5 ton kleverig materiaal per cyclus– en dat is drie tot vijf ton verloren lading, plus handmatig schoonmaakwerk.
Drie technische fundamenten
1. De doorlopende helling van 13° ("Live Floor")
De vloer stijgt continu13 gradenvan de cabinebescherming tot de achtertip. Wanneer de takel aangrijpt, doet de zwaartekracht het werk: de last breekt en glijdt in één beweging. Geen graven. Geen hameren. Geen teruggave.
2. Bi-grade materiaalstrategie: NM400 + NM450
We gebruiken niet één staalsoort voor het hele lichaam. Het slijtageprofiel is niet uniform, dus de materiaalspecificatie zou dat ook niet moeten zijn.
| Zone | Cijfer | Hardheid (HB) | Opbrengststerkte | Functie |
|---|---|---|---|---|
| Vloer en onderste zijwanden (hoge slijtage) | NM450 | 420–480 | ≥1000 MPa | Glijdende slijtvastheid |
| Bovenste zijwanden en voorluifel (hoge impact) | NM400 | 360–440 | ≥900 MPa | Impactabsorptie, lasstabiliteit |
Deze combinatie is ontworpen om te hanteren500kg+ rotsblokkenvallen van hoogte (NM400 absorbeert de schok) terwijl de vloer bestand is tegen voortdurende slijtage (NM450 is bestand tegen slijtage).
Lasvereisten: NM400 vereist voorverwarmen tot 150°C; NM450 vereist strengere parametercontrole.
3. Vijf-longitudinaal, negen-transversaal ribskelet
FEA-simulaties hebben aangetoond dat spanningsbreuken doorgaans beginnen bij lasnaden tussen de vloer en verstijvers. Ons antwoord: integreer de draagstructuur in de schil.
De externe"vijf longitudinale, negen kruis" roosterontwerpfungeert als een truss, distribuerend60+ tonvan de laadmassa over de gehele chassisrail. Dit voorkomt het kromtrekken van de "bananenschil", wat vaak voorkomt bij producten van de concurrentie.
Aanvullende functionele ontwerpelementen
Voorluifel op 45°:Twee doelen: vallende rotsblokken weg van de cabine afbuigen en de getroffen capaciteit vergroten zonder het zwaartepunt te verhogen.
Versterkte achterkant:Voorzien van een dubbel dikke NM450 slijtstrip. Mijnbouwlocaties slepen gewoonlijk achteruit om dumppads schoon te maken. Dit ontwerp voorkomt vervorming van de achterrand en zorgt voor een goede afdichting als er een achterklep is uitgerust.
Kwaliteitscontrole + wereldwijde levering
Ieder lichaam ondergaatmagnetische deeltjesinspectie (MPI)vóór het zandstralen en verven om ondergrondse lasfouten op te sporen. Warmtebehandeling na het lassen is standaard.
Verzending:Gelaste constructie uit één stuk. Flatrackcontainers of breakbulkschepen. Tweecomponenten epoxyprimer (corrosiebescherming voor zeevracht) plus polyurethaan toplaag (UV-bestendig).
Ondersteuning ter plaatse:Wij bieden technische begeleiding voor eerste installaties.
Waarom dit ertoe doet
De mijnindustrie geeft miljoenen uit aan slijtplaten en structurele reparaties. Maar het grootste deel van die uitgaven richt zich op de symptomen, niet op de hoofdoorzaken.
We benaderen de zware mijndumpercarrosserie als een thermisch-mechanisch systeem, niet alleen als een stalen kist. Dezelfde technische discipline die hittestress in loodoxideovens beheerst, is nu van toepassing op lasnaden onder schokbelastingen op transportwegen.
Het probleem is niet dat staal verslijt. Het is dat lasnaden het eerst falen. En dat is – fundamenteel – een hittestressprobleem.
Toevallig hebben we de afgelopen tien jaar geleerd hoe we dit probleem konden oplossen.
Stuur onderzoek
-
WhatsApp
-
E-mail
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid